モルトとグレーンの違い: 2種のスチル
「モルトウイスキーは丁寧に作られていて、グレーンウイスキーは工場的に作られる」。よく聞く整理ですが、蒸留装置の側から見ると、この二項対立はほぼ成立していません。モルトもグレーンも、それぞれ違う物理制約の下で最適化された精密な工学の産物で、どちらが上でも下でもない。「モルト = 手作り、グレーン = 大量生産」ではなく、「モルト = 工程に工学判断が分散、グレーン = 道具設計に工学判断が凝縮」と書き換えたほうが装置の側面を正しく捉えます。
今夜は、この二種の蒸留装置を並べます。左に pot still (単式蒸留器) を回して余市のシングルモルトを蒸留する Nikka の系譜、右に父・政孝が 1965 年に Scotland から運んできた Coffey still (連続蒸留器) を分解せずに 60 年運用した 竹鶴威、そして静岡・御殿場でその Coffey の隣に kettle と beer column を並列に据えて 3 タイプのグレーンを同時に流している 田中城太 の判断を並置します。ラベルに彼らの名前は出ません。だが、あなたが今夜開ける瓶の口当たりは、彼らが選んだ蒸留段数と congener 抽出戦略の物理的な出力でしかありません。
モルトとグレーンの定義を、規格ではなく物理で書く
まず定義から。ここは曖昧に流したくないので、規格 (Scotch Whisky Regulations、日本洋酒酒造組合の自主基準) と物理の両側面で並べます。
- モルトウイスキー (malt whisky): 大麦麦芽 (malted barley) 100%、pot still で 2 回以上蒸留。Scotch では原料と蒸留形式の両方が規格で定義されています。物理的には、麦芽由来の複雑な congener (アルデヒド、フーゼル油、フェノール、硫黄化合物) が heart 留分に一定量残る、香気の重い spirit。
- グレーンウイスキー (grain whisky): モルト以外の穀物 (corn、wheat、rye) を主原料に、少量の malted barley を糖化用に混ぜて、Coffey still か多塔式コラム連続蒸留器で蒸留。物理的には、rectifier 上段で ABV 94% 近くまで精留した結果、higher alcohols と重い ester の大半が切り捨てられた clean な spirit。
ここで一つ書いておくと、malted barley を糖化用に「少量混ぜる」のは、コーンや小麦のデンプンを発酵可能な糖に変える酵素 (diastase、ジアスターゼ) を天然に持っているのが麦芽だけだからです。バーボンの mash bill (穀物比率) で malted barley が 5–15% 入っているのも、蒸留 Scotch の grain whisky で麦芽が 10–20% 入っているのも、同じ酵素供給の合理性で説明できます。麦芽は「風味のため」ではなく「糖化触媒のため」に入っている、というのがグレーン側の物理です。
そして、ここが面白いのですが、Nikka の Nikka Coffey Malt は原料が malted barley 100% で、それを Coffey still で回します。原料はモルトウイスキーの定義そのものなのに、蒸留形式がグレーンの規格に当たるため、カテゴリ上はグレーンウイスキー扱いになる。これは日本の (というより Nikka の) 特異例で、竹鶴威の 30 年の運用継続がなければ、この「Coffey で作ったシングルモルト」とでも呼びたくなる中途半端な瓶は世に出ませんでした。詳細は Coffey still (連続蒸留塔) と Nikka grain whisky — 竹鶴威が父から引き継ぎ 30 年回した工学判断 にまとめています。
Pot still の物理: 回分の中で congener を残す設計
順番に装置に入ります。まず pot still。
pot still (単式蒸留器) は、wash を釜に一括投入し、加熱して蒸気を上部から抜き取り、コンデンサで凝縮させ、バッチごとに切り出す回分式蒸留器です。物理的な特徴は次の通り。
- 加熱: 直火 (Glenfarclas、Glenfiddich の一部) か蒸気 (現代の多く) のどちらか。直火は釜底のタンパク質と糖が焦げて Maillard 反応が進み、spirit にトースト香が乗る
- swan neck (ラインアーム): 釜上部から凝縮器に伸びる管。高さと角度で リフラックス (reflux、凝縮した液が釜に戻る比率) が変わる。背が高く上向きのアーム = リフラックス大 = 軽質な spirit (Glenmorangie、Auchentoshan)、背が低く下向き = リフラックス小 = 重質な spirit (Lagavulin、Mortlach)
- 蒸留回数: Scotch モルトは伝統的に 2 回蒸留 (wash still + spirit still)。Auchentoshan と Springbank Hazelburn は 3 回蒸留、Mortlach は 2.81 回という半端な数字を回す
- 出口 ABV: spirit still 段階で通常 65–75%。stillman が heart (中央留分) を切り出す cut point で決まる
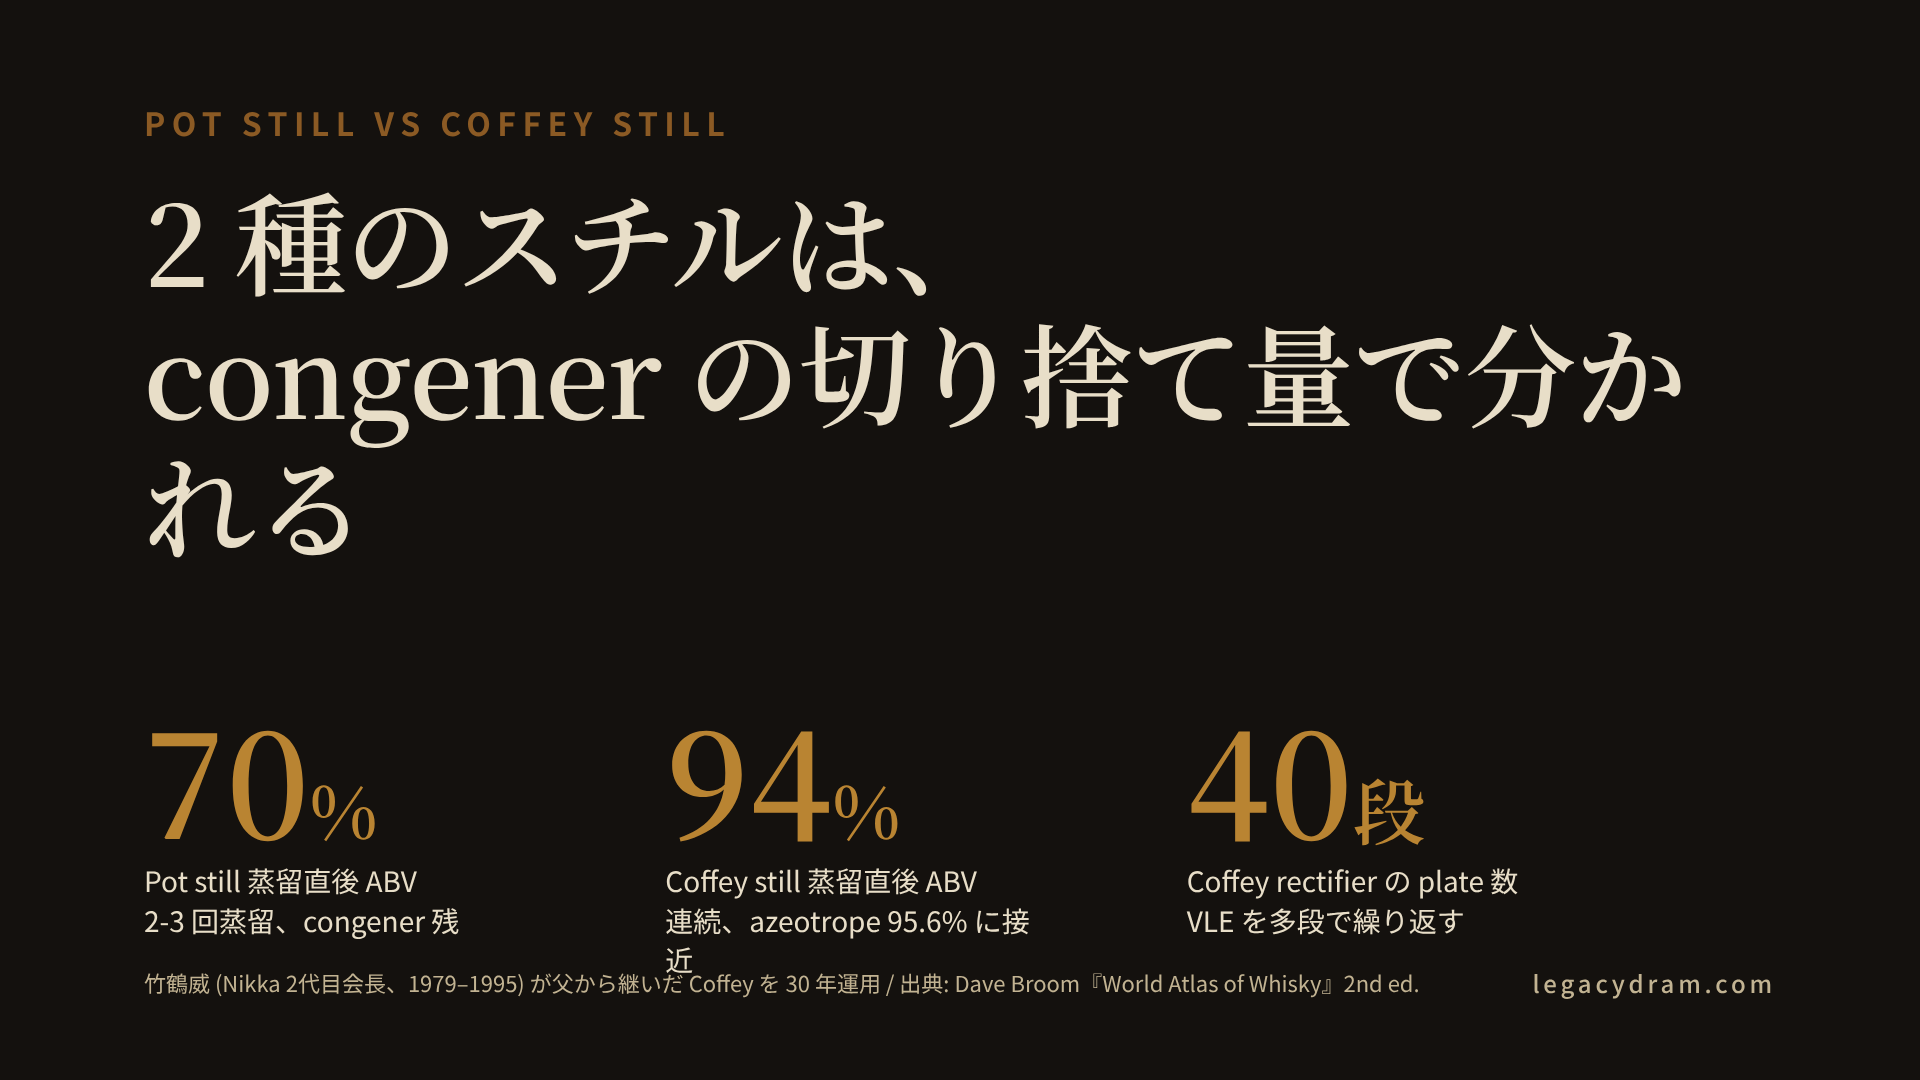
pot still の物理的な限界は、congener の頭・中間・尾の分離が緩い ことにあります。バッチで一気に温度を上げていく設計上、低沸点の acetaldehyde (アセトアルデヒド、20.2°C) から中沸点のエタノール (78.4°C)、高沸点の isoamyl alcohol (131°C) までが同じ蒸気流に順序を保ちつつ抜けますが、境界がにじむ。stillman が cut point で heart を切っても、ABV 70% 帯の中央に congener が一定量残ります。
これが pot single malt の「oily」「heavy」「香気高い」の物理的根拠です。「モルトは複雑」と表現される内実は、congener が桁で多いという化学的事実にほぼ還元できます。優劣ではなく、化合物の残し方の話です。
Coffey still の物理: 連続の中で congener を切り捨てる設計
次に Coffey still。
Coffey still (二塔式連続蒸留器) は、元アイルランド国税局査察官 Aeneas Coffey が 1830 年に UK 特許 No.5974 を取得した、二塔式の連続蒸留器です。先行する Robert Stein の 1827 年設計を改良し、19 世紀前半のグレーンスピリッツ生産を一変させました。塔は 2 つ並列で、それぞれ役割が違います。
- analyser (前段塔): ウォッシュ (発酵後の低 ABV 液) を塔の上から流し入れ、下から蒸気を吹き込む。塔の中には水平の plate (蒸留段) が垂直に積まれ、液は上から下へ落ち、蒸気は plate の小穴を通って上に抜ける。途中で液中の揮発成分が蒸気側に剥がされ、塔の上端から「揮発成分を含んだ蒸気」が、下端から「ほぼ脱アルコールされた液」(spent wash) が出る
- rectifier (後段塔): analyser から来た蒸気を、別の塔の下から入れる。この塔は冷却機能を持ち、蒸気が上に上がるほど温度が下がる。各 plate で蒸気の一部が凝縮し、より低沸点な成分が次の plate に蒸気として上がる — これが vapor-liquid equilibrium (VLE、気液平衡) を多段で繰り返すという意味です
plate の数は装置ごとに違いますが、Coffey 系では analyser と rectifier それぞれに 40–60 段の plate が積まれているケースが典型 (Dave Broom『The World Atlas of Whisky』第 2 版、Cameronbridge 章)。VLE を 40 段繰り返すと、ABV は理論上 エタノール-水の azeotrope (共沸混合物) の限界 95.6% に近づきます。実機の plate efficiency は理論値の 50–70% 程度なので、Nikka Coffey の実効 ABV は 94% 前後 に落ち着きます。pot の 70% とは桁が違う、というほどの差ではないのですが、この 24 ポイントの間に、congener の切り捨て量が大きく変わる。
rectifier の上段で抜き出す ABV 帯を 94% 近くに設定すると、higher alcohols と重い ester の大半が下段の中間留分 (fusel cut) に押し出されて捨てられます。最終留出は、ほぼエタノール+水+少量の低沸点 ester、という極めて clean な spirit になる。Cameronbridge や Strathclyde の grain whisky が「light、sweet、neutral」と表現されるのは、この物理の必然です。
ここで整理しておくと、「Coffey で蒸留した spirit は pot より安く感じる」「pot で蒸留した spirit は贅沢に感じる」という相場感は、味の優劣ではなく、congener が舌に乗せている重さの差 です。pot の方が「重く高貴な味」をしているわけではなく、「congener が桁多い」という事実があるだけ。これを贅沢と呼ぶか雑味と呼ぶかは、文化が決めている。Coffey の clean は、技術的には「分離精度が高い」と書けます。どちらも「結局これが正解」という話ではありません。
竹鶴威の判断: 1965 年の Coffey を 30 年動かし続ける
装置の話から人物の判断に降ります。竹鶴威 (Takeshi Taketsuru、1924–2004) は、竹鶴政孝と Rita Cowan の養子で、Nikka の 2 代目会長として 1979–1995 年の 16 年間を率いた人物です。
Nikka が Scotland から Coffey still を購入したのは 1963 年、西宮工場に据えたのは 1965 年 (Nikka 公式、Stefan van Eycken『Whisky Rising』2017 の年次記述で crosscheck)。この時点で判断を下したのは政孝ですが、その塔を分解せずに 30 年運用し続け、malted barley を Coffey で回すという世界的にほぼ例のない選択を継続したのは、威の代です。
世界の grain whisky 生産は、原料に corn (American / Bourbon 系) か wheat (Scottish grain 系) を使うのが標準です。Cameronbridge、North British、Strathclyde、Loch Lomond、いずれも corn か wheat ベース。Nikka Coffey Malt が malted barley 100% を Coffey で回す のは、規格上の grain の定義には収まっていても、業界の実装としてはほぼ孤立している選択です。malted barley は corn や wheat と比べ単価が高く、収率も悪く、商業的に合理性のない原料です。それを 60 年運用したのが Nikka の judgement の硬さで、その 60 年の半分以上が威の時代と被ります。
政孝は「Coffey を買うべきだ」と判断した。威は「政孝が買った Coffey を、原料的に不利な malted barley でも回し続けるべきだ」と判断した — あるいは、「変えないという判断を、変えなかった」。後者の方が私の読みに近い。1999 年の西宮 → 宮城峡 2 基移設で塔を分解せずに横倒しで運搬したのも、同じ思想の延長です。1965 年の VLE プロファイルを物理的に温存する、という執念に近い判断で、これがなければ Nikka from the Barrel の骨格を支えている Coffey grain / Coffey malt 原酒の supply は続いていません。
田中城太の判断: 3 系統を並列で残す
次に 田中城太 (Jota Tanaka、1962 年京都生まれ)。Kirin の Master Blender として 2017 年に就任、2022 年に Whisky Magazine Hall of Fame 入りしています。彼が回している 富士御殿場蒸留所 は、1972 年に Kirin / Seagram / Four Roses / Chivas Brothers の四社合弁で設立され、grain whisky 用に 3 種類のスチル と、malt whisky 用に pot still を並列に持っています。3 種のグレーンスティルが一つ屋根の下に揃っている蒸留所は、世界に他に存在しません。
3 系統の内訳を短く書きます (詳細は 三本のグレーンスティル (kettle / beer column / Coffey) — 富士御殿場と田中城太の grain whisky 三通り設計 に譲ります)。
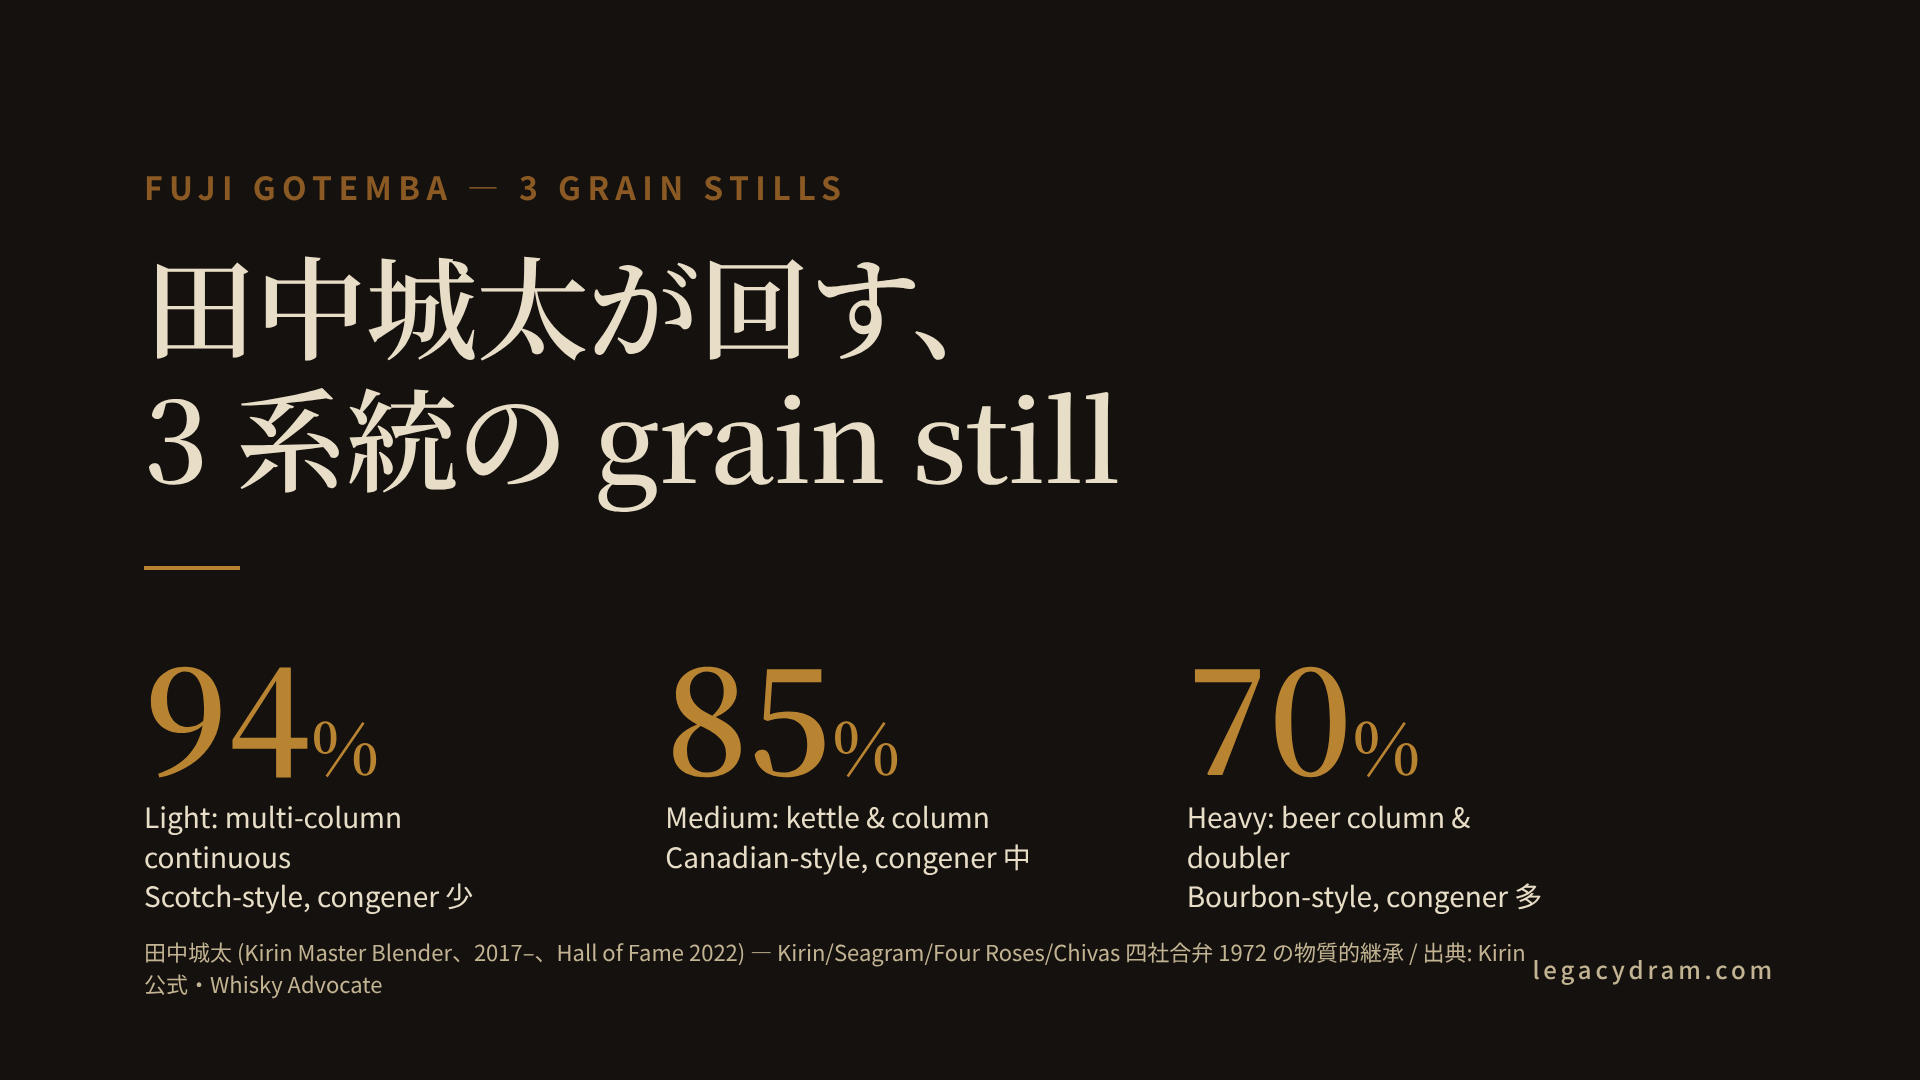
- Light (Scotch-style): multi-column continuous still、ABV 約 94%、congener 少
- Medium (Canadian-style): kettle & column still、回分蒸留、ABV 約 85%、congener 中
- Heavy (Bourbon-style): beer column & doubler、連続蒸留、ABV 約 70%、congener 多
四社合弁が残した「合理的で複雑な出自」を、Kirin が 2002 年に単独子会社化したあとも、田中は片付けずに継承しました。買収後に設備をスリム化して一系統に集約するのが通常の M&A 後の整理ですが、Kirin は四種構成を維持し続けています。これは経営判断としては珍しく、四種混在の希少性そのものが商業的価値を持つようになった と 2000 年代後半に判断した結果で、その判断の下で田中が Chief Blender (2010) → Master Blender (2017) と昇格しています。ROI の悪化を承知で、grain の可能性を狭めない設計思想を、田中の代でも維持し続けている、と言い換えても近い。
竹鶴威と田中城太は、世代も蒸留所も違いますが、判断の型は似ています。装置の複雑性を、経済合理性を理由に単純化しない。この選択が瓶の中に残り、私たちが飲んでいる Coffey Grain や Single Grain Fuji の口当たりの多層性を作っています。
3 系統を数値で並べる
数値表で並べておきます。
| 分類 | 原料 | スチル | 蒸留直後 ABV | 代表銘柄 (JP) |
|---|---|---|---|---|
| モルト | 大麦麦芽 100% | Pot (単式) 2–3 回 | 65–75% | 山崎、白州、余市、宮城峡、秩父 |
| グレーン (light) | corn / wheat + 大麦麦芽 | Coffey / multi-column (連続) | 90–94% | 知多、Nikka Coffey Grain |
| グレーン (medium) | corn / 大麦麦芽 | kettle & column (回分+連続) | 約 85% | 富士御殿場 medium |
| グレーン (heavy) | corn 高比率 | beer column & doubler (連続) | 約 70% | 富士御殿場 heavy |
| Coffey Malt | 大麦麦芽 100% | Coffey (連続) | 約 94% | Nikka Coffey Malt |
この表で「グレーン」に 3 段の幅があることが見えます。従来の「モルト vs グレーン」の二項対立は、装置の物理を無視した簡略化で、実際には 蒸留段数と congener 抽出率の連続スペクトル が存在します。pot single malt が上端、Coffey light grain が下端、その間に富士御殿場の medium / heavy が置かれ、Nikka Coffey Malt が「原料はモルト、蒸留は Coffey」という独自の位置を占める。
モルトとグレーン、押し出し麺と手打ち麺
結びに向かいます。
モルトとグレーンは、押し出し麺と手打ち麺の関係に近いと私は書きたい。押し出し麺 (グレーン) は、道具の設計に工学判断が凝縮しています。Coffey still の analyser と rectifier の段数、plate の孔径、冷却カーブ、これらを設計時点で正しく組めば、あとはウォッシュを流し込めば同じ品質の spirit が連続して出てくる。田中城太が 3 系統を並列で維持しているのは、道具側で 3 種類の押し出し口を用意することで、原酒の多様性を確保する設計です。
手打ち麺 (モルト) は、工程に工学判断が分散しています。pot still の swan neck 高さ、加熱の直火/蒸気、cut point の判断、還元条件、バッチごとに stillman が意思決定するポイントが多い。装置は同じでも、その日の温度・気圧・原料ロットで結果が変わる。変数がどこに置かれているかの違いで、モルトが上でもグレーンが下でもない。
竹鶴威が 1965 年の Coffey を分解せずに 30 年動かし続けたのは、装置側の工学判断を「凍結して物理的に保存する」判断で、押し出し麺の押し出し口の型を変えないという選択です。田中城太が四社合弁時代の 3 系統を単純化しないのは、同じ押し出し口を複数種類残すという判断。どちらもラベルには出ませんが、瓶を開けたときにあなたの口の中で起きている物理現象を規定している人物です。
次にモルトウイスキーとグレーンウイスキーを並べて飲むとき — 例えば Ichiro’s Malt の秩父モルト系列と 知多シングルグレーン を並べるとき、あるいは 響 Japanese Harmony の中で両者が混ざり合っている状態を舌の上で分解しようとするとき — 「これは複雑で、これは軽い」という感覚の内実が、congener の桁差と VLE の段数差にほぼ還元できることを、思い出してみてください。それは味の階層ではなく、装置設計の選択肢のスペクトルです。
関連記事
- Coffey still (連続蒸留塔) と Nikka grain whisky — 竹鶴威が父から引き継ぎ 30 年回した工学判断: 本記事の Coffey 側の engineer 詳解。1830 年特許から 2026 年の宮城峡運用まで、竹鶴威が 30 年動かし続けた Coffey still の物理を掘り下げる双子記事。
- 三本のグレーンスティル (kettle / beer column / Coffey) — 富士御殿場と田中城太の grain whisky 三通り設計: 田中城太の 3 系統並列運用の詳解。本記事は「モルト vs グレーン」の対比軸、こちらは grain 内部の 3 タイプの詳細軸。
- 知多シングルグレーン レビュー:福與伸二とコラムスチル三塔で軽質/中質/重質を作り分ける工学: サントリーの grain 3 タイプの実例。本記事の light grain (94% ABV) がどのブレンド設計に流れ込むかを見る。
- 響 Japanese Harmony と輿水精一 — ノンエイジ・ブレンドの中身: モルトとグレーンが混ざり合った完成形。本記事の 2 種のスチルの出力が、ブレンダーの判断でどう組み上がるか。
- 岩井喜一郎と Iwai Tradition — 本坊酒造 Mars Whisky の系譜: 竹鶴政孝の同世代 pot still モルト系譜。Nikka の Coffey とは別ルートで日本のモルトウイスキーを設計した engineer の判断と対照。
- Nikka from the Barrel と竹鶴威の再婚 (remarriage) ブレンド: 竹鶴威 signature blend。本記事の Coffey malt / Coffey grain がどう組み合わされて 51.4% の瓶に着地するか。