秩父のミズナラ発酵槽と4日発酵
ステンレスの発酵槽は、使うたびに洗えます。苛性ソーダを回して熱湯を通せば、内壁の微生物はほぼゼロまで落ちる。次のバッチは前のバッチの汚染を引きずらない。状態をリセットできる系のほうが、デバッグも管理も楽に決まっています。
ところが秩父の蒸留所では、その「洗える」を捨てた発酵槽が瓶の中身を決めています。木桶、それもミズナラ(Quercus crispula)で組んだ発酵槽。木は完全には殺菌できません。木目の奥に微生物——とくに乳酸菌(Lactobacillus)——が棲み着き、洗ってもそこから出てこない。
洗いきれない容器をわざと選び、そこに棲む「飼えない微生物」を飼い続ける。 その非効率を秩父で選び続けている肥土伊知郎の判断を、発酵の化学とトレードオフから読みます。
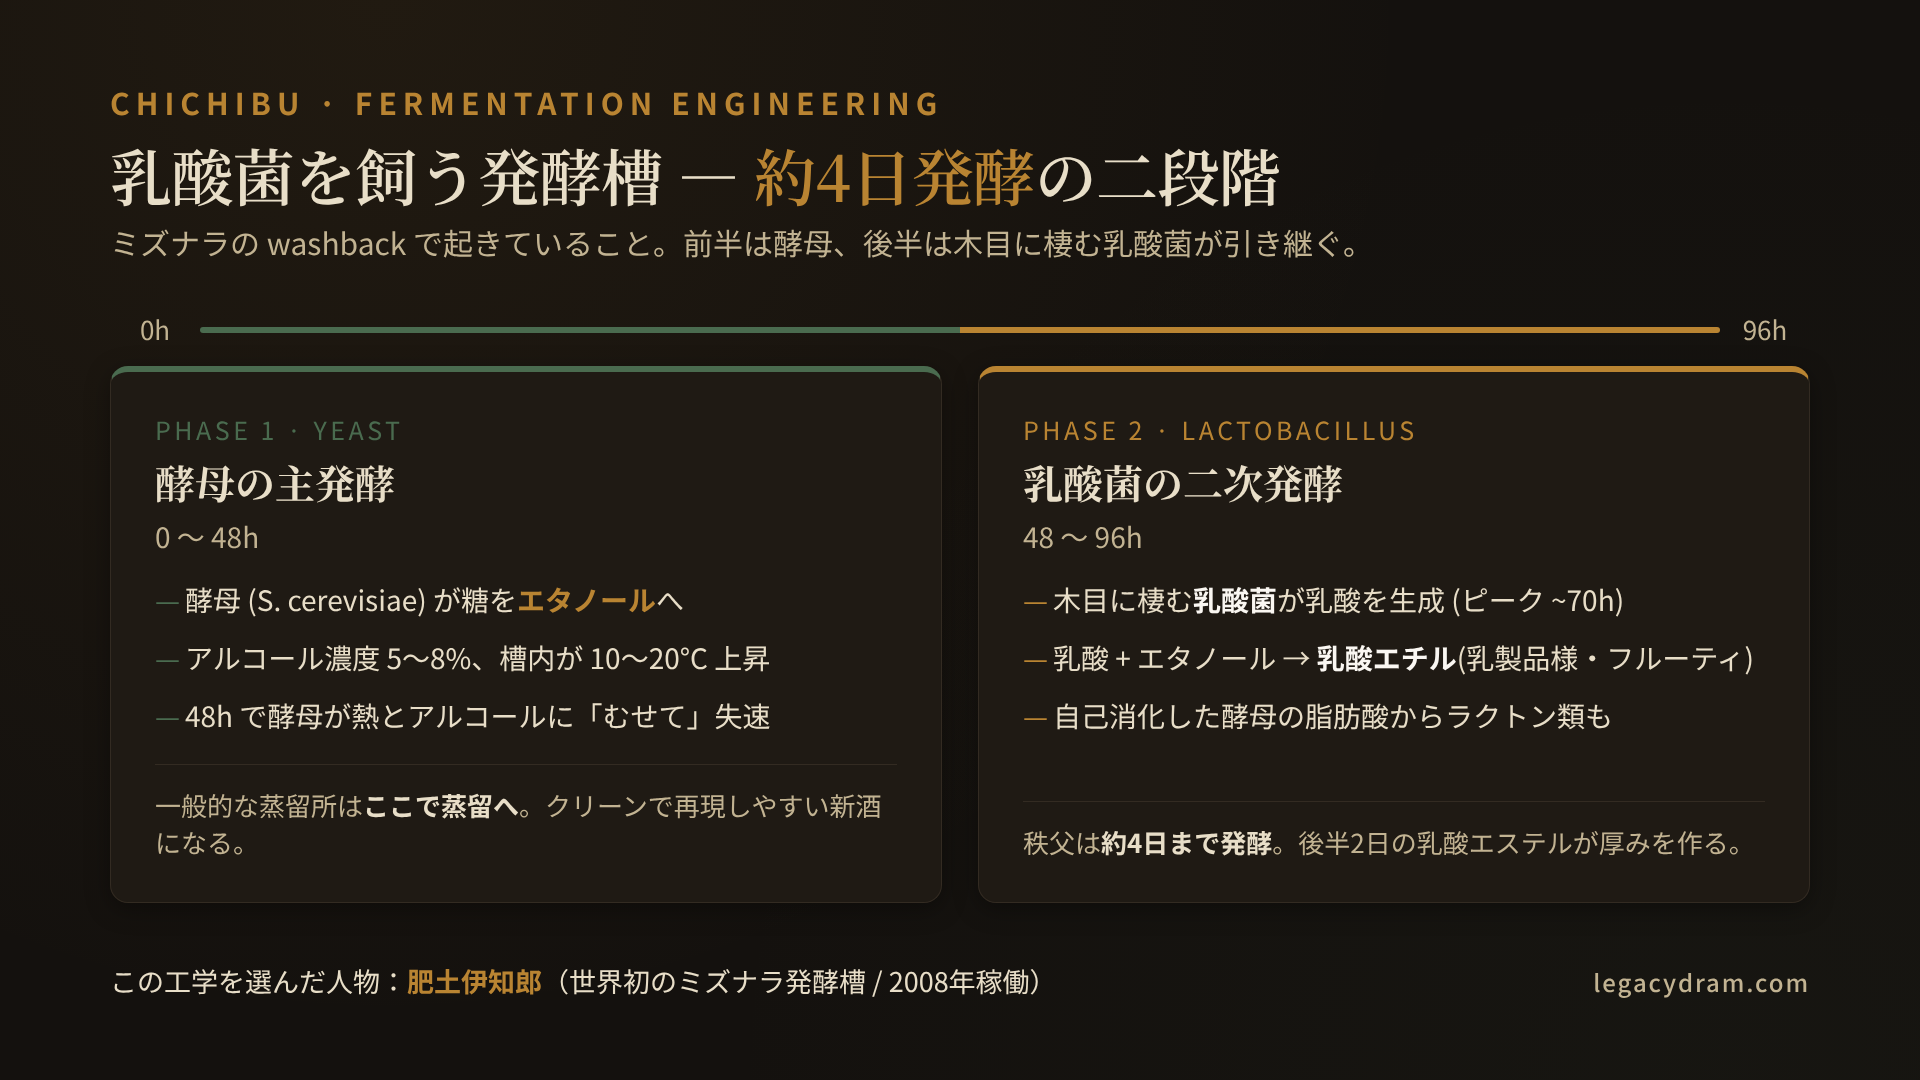
発酵槽の中では、途中で役者が入れ替わる
発酵は大きく二つのフェーズに分かれます。
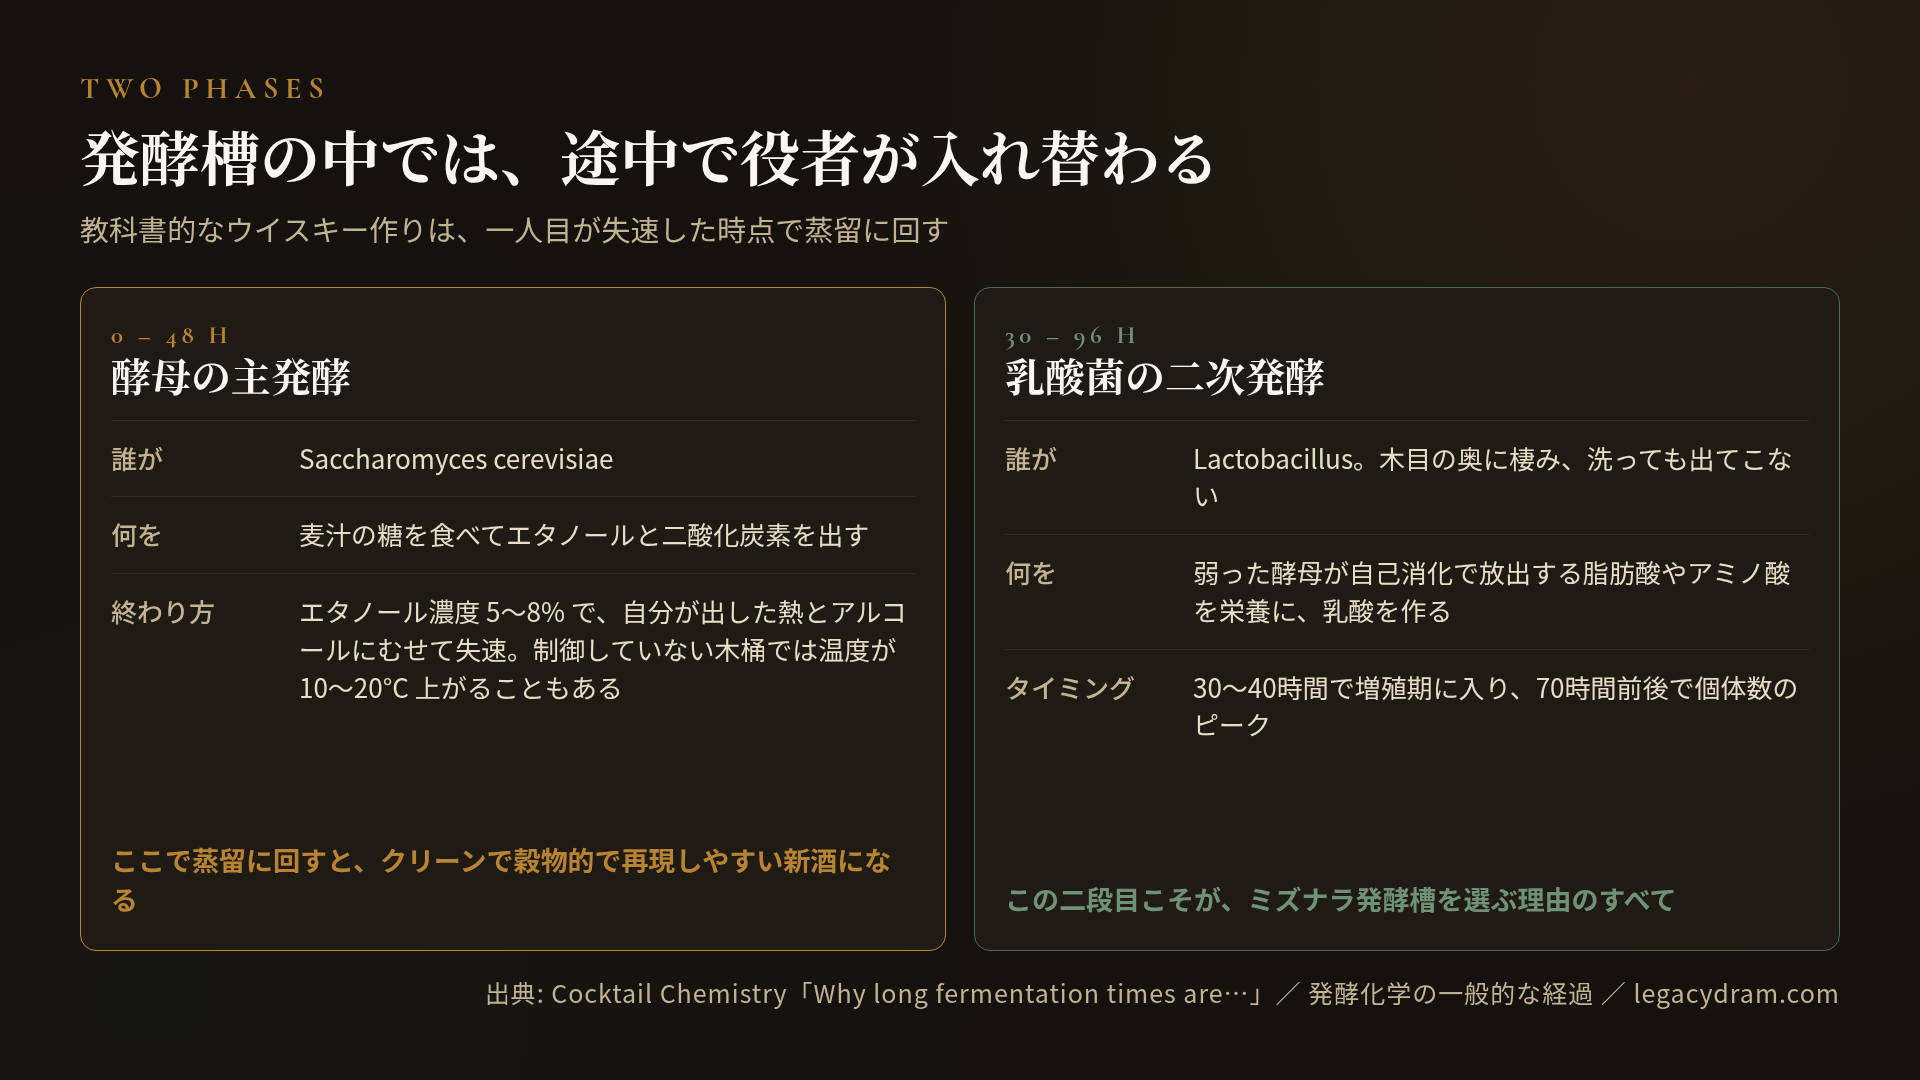
第一フェーズ、酵母の主発酵。 麦汁(wort、麦芽を糖化した甘い液)に酵母を加えると、糖を食べてエタノールと二酸化炭素を出します。おおむね最初の48時間で大半が進み、エタノール濃度が5〜8%に達すると、酵母は自分の出した熱とアルコールに「むせて」失速しはじめる。教科書的なウイスキー作りは、ここで蒸留に回します。
第二フェーズ、乳酸菌の二次発酵。 発酵を止めずに置いておくと、酵母が弱った後の舞台に別の役者が出てきます。乳酸菌は発酵開始から30〜40時間で増殖期に入り、70時間前後でピークを迎える。弱った酵母が自己消化(autolysis)で放出する脂肪酸やアミノ酸を栄養にして、乳酸を作りはじめます。
この二段目が、ミズナラ発酵槽を選ぶ理由のすべてです。
乳酸が乳酸エチルになるところ
乳酸そのものは香りの主役になりません。香りになるのは、エタノールと結合して乳酸エチル(ethyl lactate)——乳製品様でフルーティなエステル——に変わったときです。
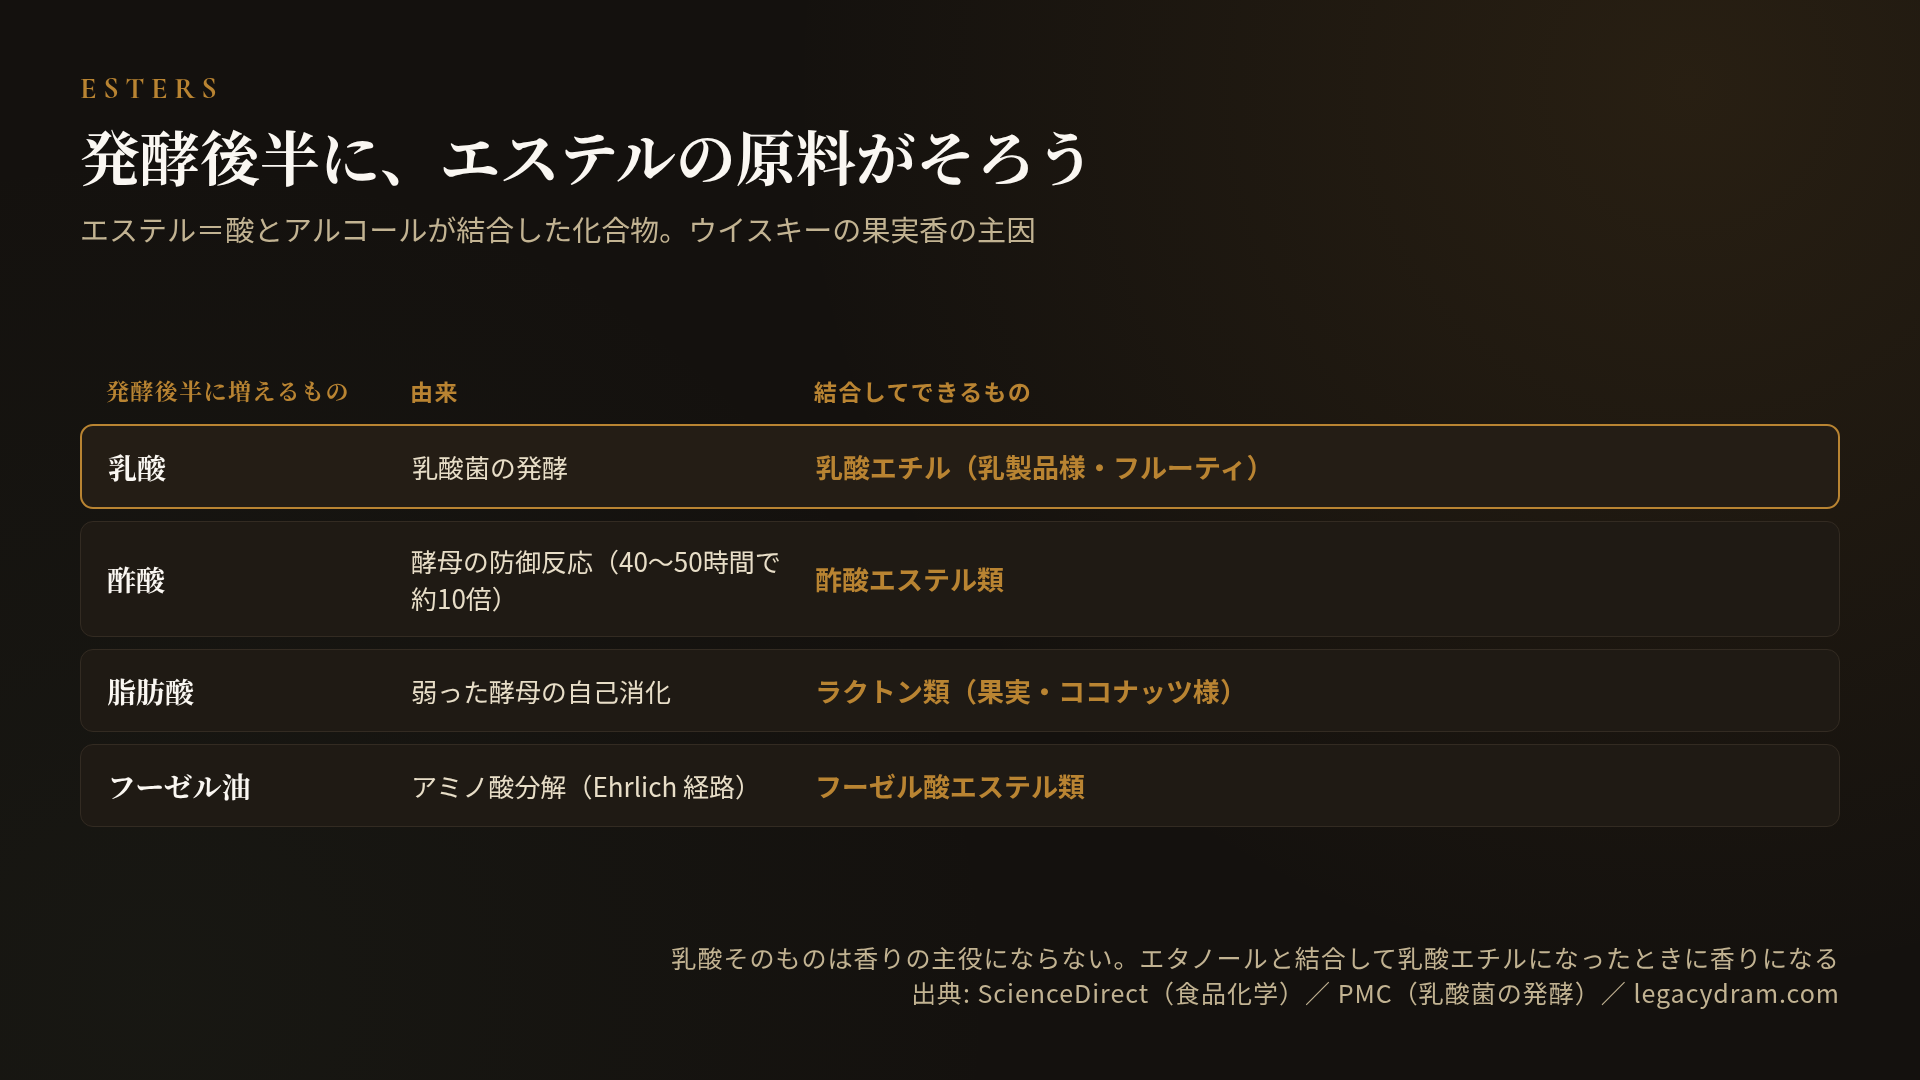
醸造化学の経験則では、55〜60時間より短い発酵は、この二次発酵によるエステル生成フェーズをまるごと取りこぼすとされています。逆に65〜75時間を超えると、乳酸菌が十分に働いて酸が蓄積し、エステルが豊かに乗る。
ここで「では発酵時間さえ延ばせばよいのでは」と計算したくなりますが、話はそう単純ではありません。延ばした分だけ、乳酸菌に主導権を渡すことになるからです。
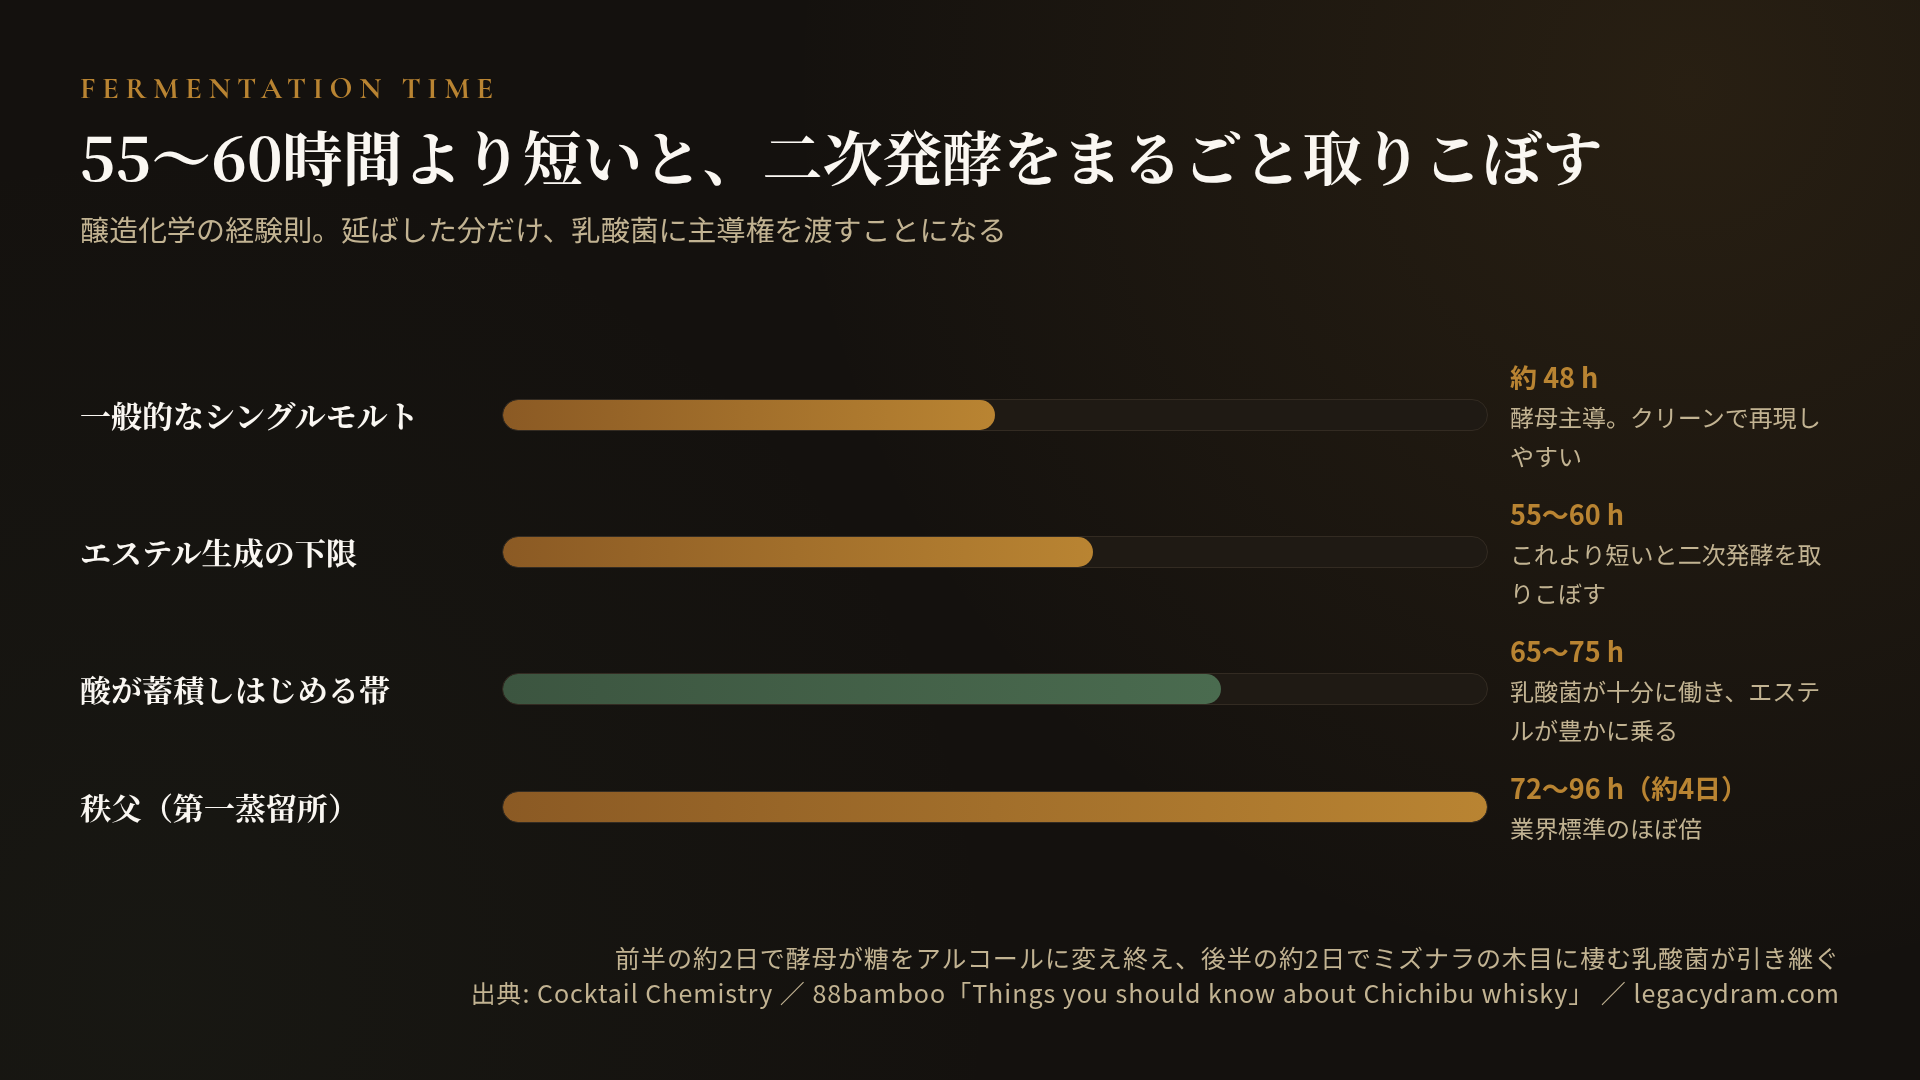
秩父が選んだのは「約4日」
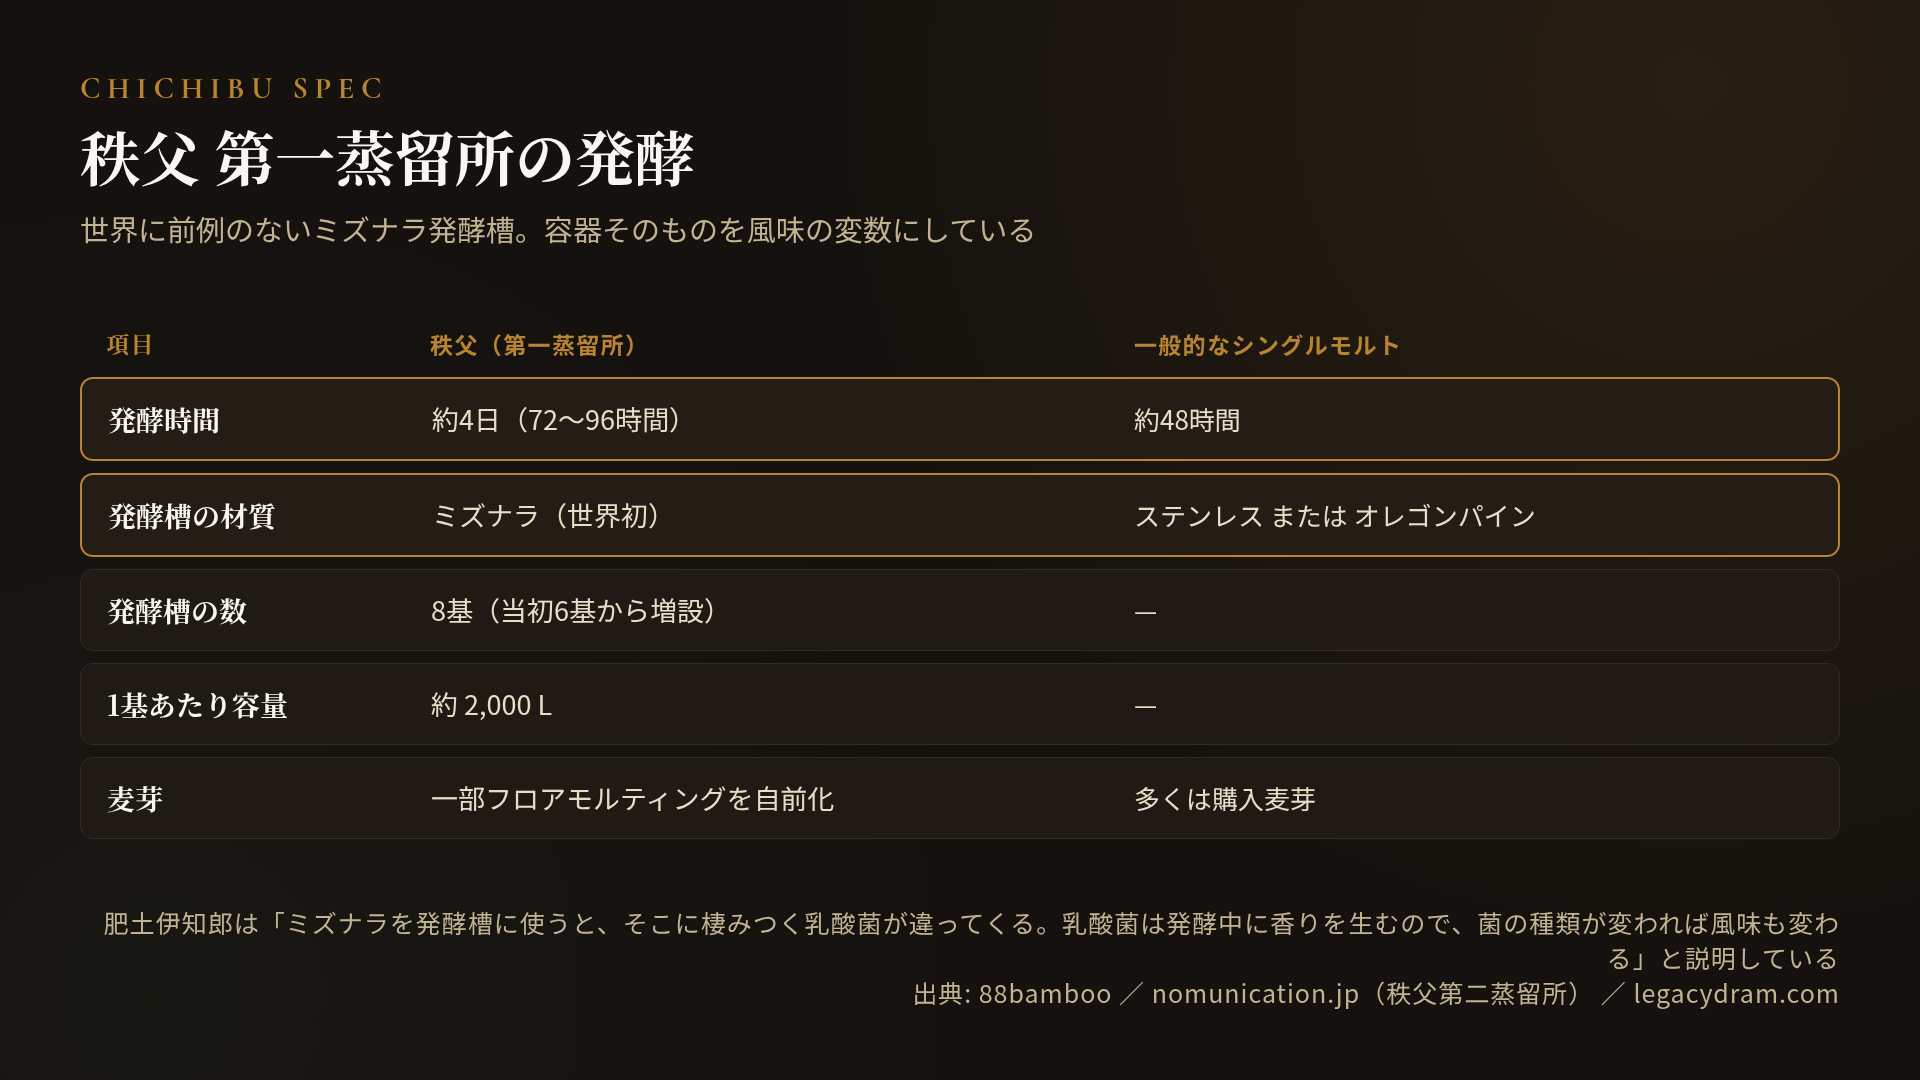
業界標準のほぼ倍の発酵時間。偶然ではなく、二次発酵の領域まで意図的に踏み込むための設計です。前半の約2日で酵母が糖をアルコールに変え終え、後半の約2日でミズナラの木目に棲む乳酸菌が引き継いで、乳酸とエステルを積み上げる。秩父の新酒が「青くて乳酸的でフルーティ」と評される厚みは、この後半2日で作られています。
発酵槽がミズナラであることに、もう一段の意味があります。木の種類によって、そこに棲み着く乳酸菌の「相」が変わる。 ステンレスやオレゴンパインの槽に定着する菌叢と、ミズナラに定着する菌叢は同じではない。肥土伊知郎自身、ミズナラを発酵槽に使うと「そこに棲みつく乳酸菌が違ってくる。乳酸菌は発酵中に香りを生むので、菌の種類が変われば風味も変わる」と説明しています。
容器を風味の変数にしているわけです。設定ファイルではなく、実行環境そのものをチューニングパラメータにしている。
この判断を下したのは肥土伊知郎
肥土伊知郎(1965年生)は、閉鎖した羽生の約400樽を救出して2008年に秩父蒸溜所を稼働させた人物ですが、その救出劇は熟成、つまり樽の話でした。ここで扱うのはその手前、発酵という別工程での判断です。
新興の小規模蒸留所が、わざわざ世界に前例のないミズナラ発酵槽を作る。合理だけで説明できる選択ではありません。ミズナラは加工が難しく高価で、樽材としてさえ歩留まりが悪い木です。それを、毎バッチ酸性の麦汁にさらされ定期的に擦り洗いする、消耗の激しい用途に使う。普通の事業判断なら、ステンレスを8基並べて48時間で回し、ロット間のブレを潰すほうが「正しい」。
肥土はそれをしませんでした。彼が秩父でやっているのは、製麦から発酵、蒸留、熟成までを自前で抱え、各工程を風味の変数として手元に残すことです。発酵槽をミズナラにするのは、その思想の発酵工程版にあたります。
木桶は「正解」ではない
「ミズナラ発酵槽こそ本物」と書いて終わるなら、それは蒸留所のパンフレットです。代償を並べます。
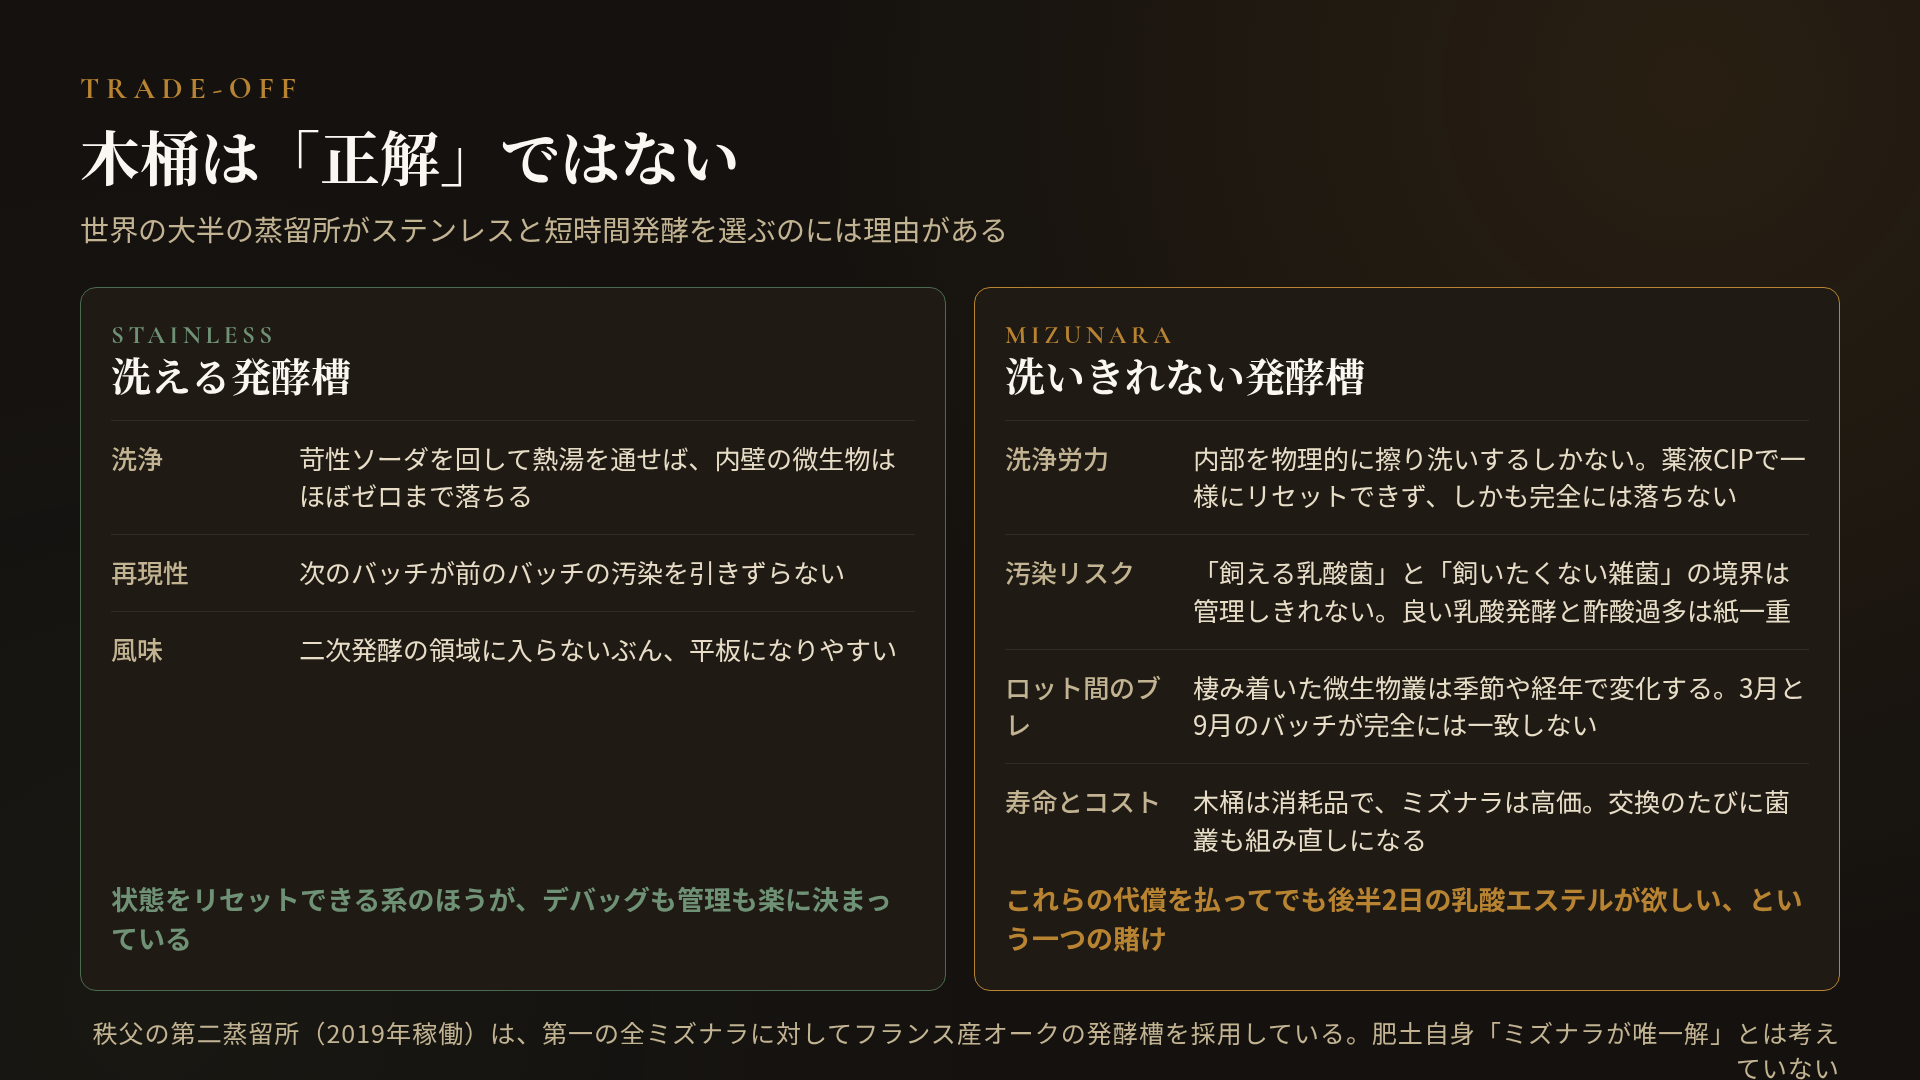
これらは実在のコストで、世界の大半の蒸留所がステンレスと短時間発酵を選ぶ理由でもあります。肥土の選択は万人の正解ではありません。
実際、秩父の第二蒸留所(2019年稼働)では、第一の全ミズナラに対してフランス産オークの発酵槽を採用しています。同じ作り手が、槽の木を変えれば菌叢が変わることを承知のうえで、別の表現を取りに行っている。肥土自身、「ミズナラが唯一解」とは考えていないわけです。
今の瓶に残っているもの
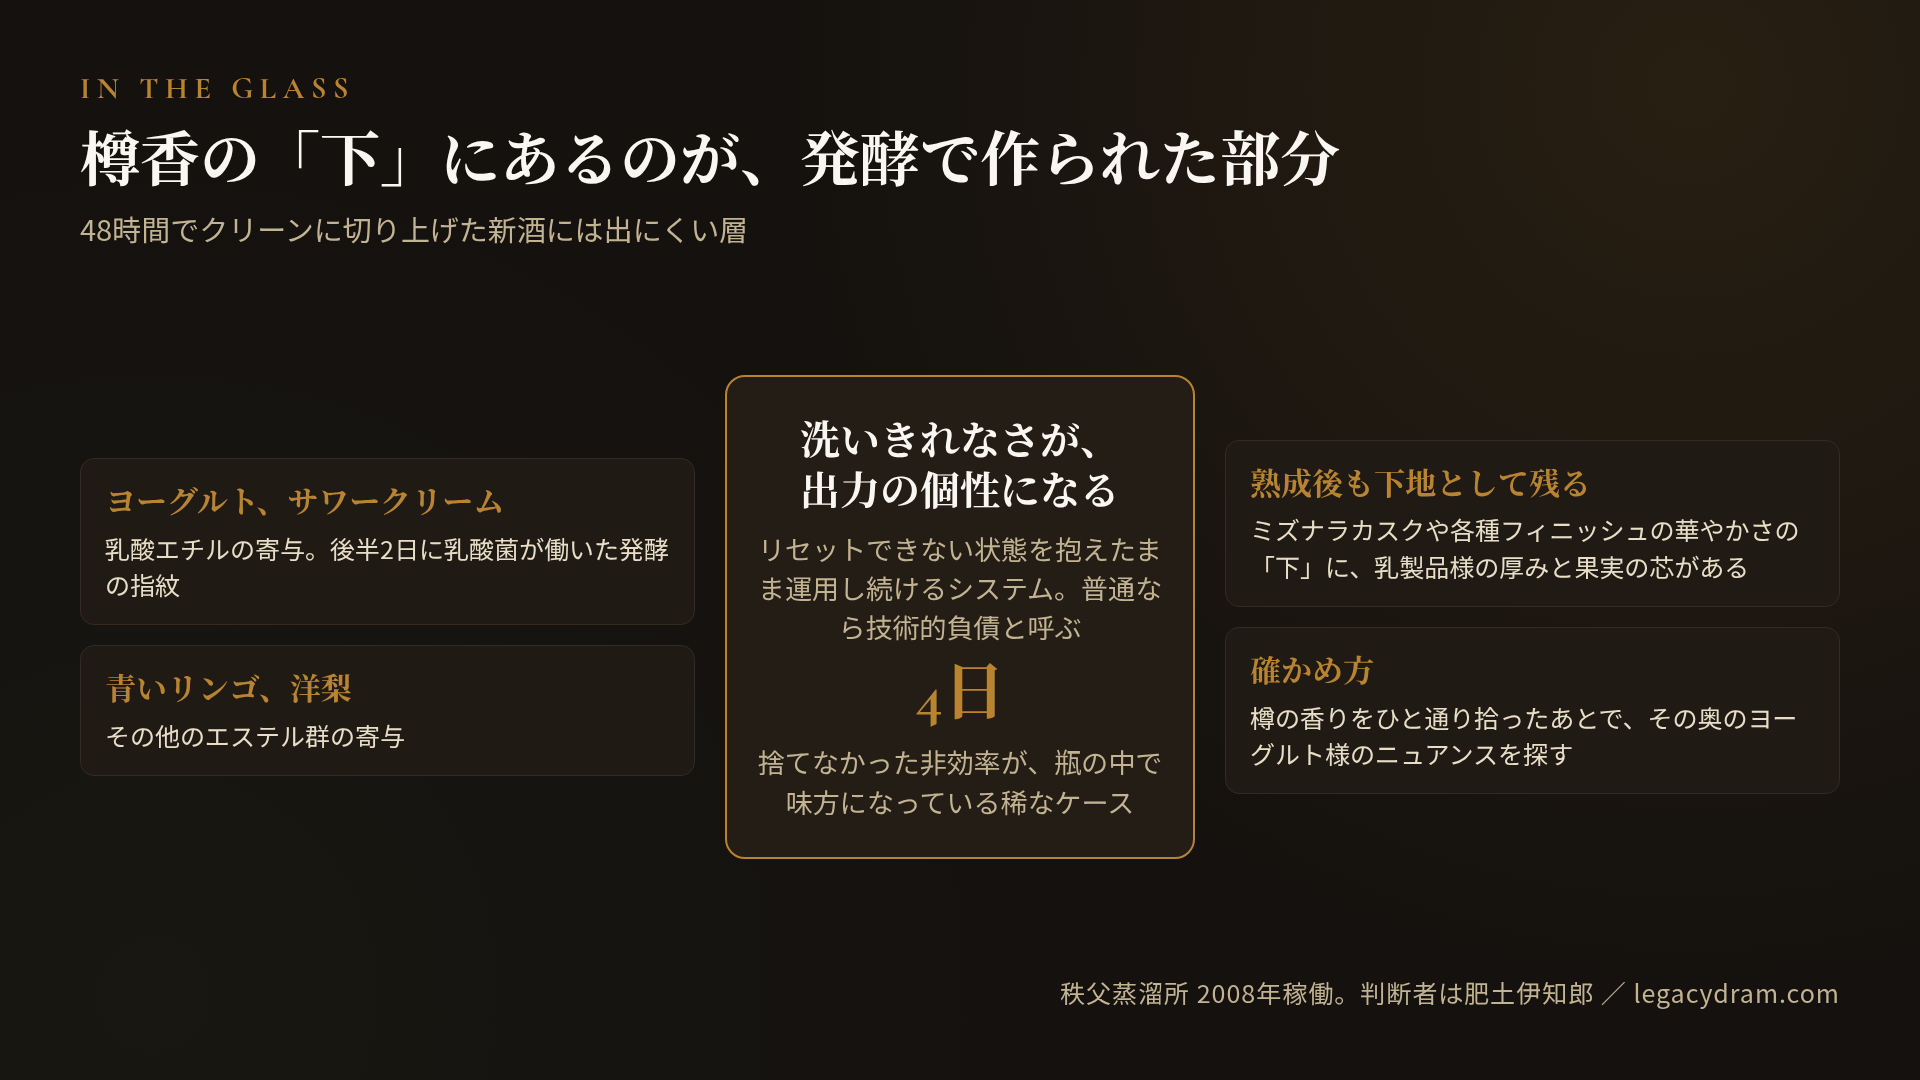
秩父の新酒を嗅ぐと、穀物のクリーンさの奥に、ヨーグルトやサワークリームを思わせる乳酸的なトーンと、青いリンゴや洋梨のようなフルーティさが乗っています。前者が乳酸エチル、後者がその他のエステル群の寄与です。48時間でクリーンに切り上げた新酒には出にくい層で、後半2日に乳酸菌が働いた発酵の指紋といえます。
熟成を経た瓶でも、この乳酸エステル由来のフルーティさは下地として残ります。樽香の華やかさの「下」に、乳製品様の厚みと果実の芯がある。次に秩父を開ける機会があれば、樽の香りをひと通り拾った後で、その奥のヨーグルト様のニュアンスを探してみてください。
レガシーコードを読むエンジニアの目で見れば、ミズナラ発酵槽はリセットできない状態を抱えたまま運用し続けるシステムです。普通なら技術的負債と呼ぶ。けれど秩父の場合、その「洗いきれなさ」こそが出力の個性を生んでいる。捨てなかった非効率が、瓶の中で味方になっている稀なケースです。
主な参考資料
- Why long fermentation times are important ― Cocktail Chemistry:55〜60時間を境にした二次発酵とエステル生成の経験則
- Things you should know about Chichibu whisky ― 88 Bamboo:ミズナラ発酵槽、発酵時間、フロアモルティング
- Premium: Chichibu Daini Distillery ― nomunication.jp:第二蒸留所(2019年稼働)のフランス産オーク発酵槽
- Visiting Chichibu distillery, once more with feeling ― Whisky Saga:発酵槽の基数と容量
- 乳酸菌の発酵代謝 ― PMC / 発酵由来エステルの生成 ― ScienceDirect:乳酸・エステル生成の化学
- Chichibu distillery ― Wikipedia:沿革の概略(英語)
関連: イチローズモルトと肥土伊知郎のミズナラ(同じ木を樽材として使う側)/ 羽生の400樽を救出した判断(秩父が建つ前の話)/ ミズナラ樽とウィスキー・ラクトン(ミズナラという木の化学)